
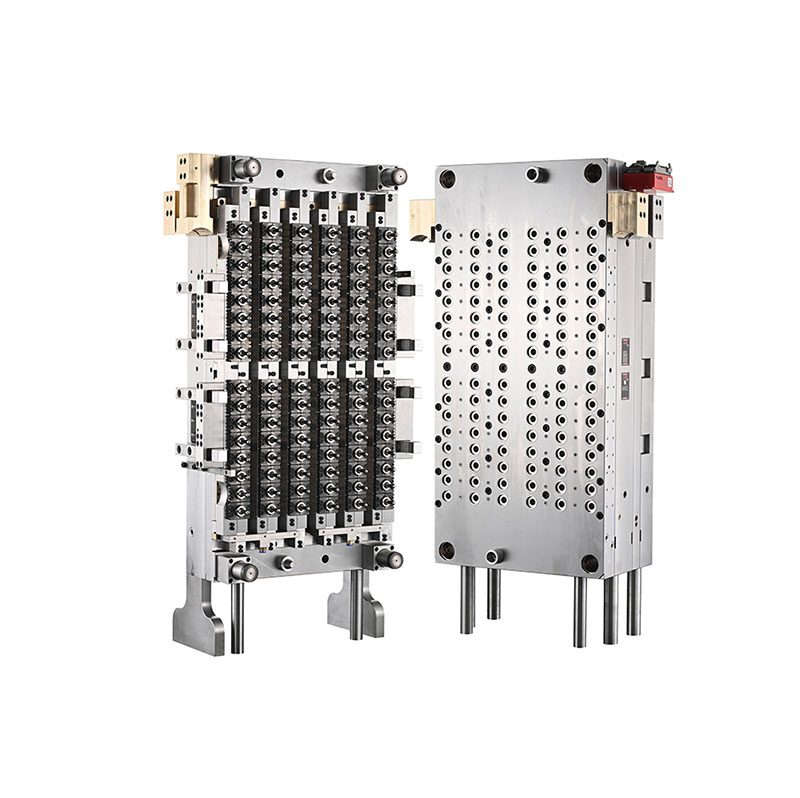
Daelong, een in China gevestigde fabrikant van spuitgietmatrijzen met meer dan 30 jaar ervaring in de sector, levert precisiegereedschapsoplossingen voor de productie van grote hoeveelheden plastic verpakkingen. De96-Cavity 29 25 Neck Pet-voorgevormde mal met naaldventielpoortis ontworpen voor de veeleisende productie van PET-voorvormen, waarbij een lay-out met hoge holtes, een gecontroleerd hot runner-systeem en compatibiliteit met geautomatiseerde productieapparatuur worden gecombineerd om een consistente output voor drank-, voedsel- en dagelijkse chemische verpakkingstoepassingen te ondersteunen.
Een hoogwaardige PET-voorvormmatrijs heeft rechtstreeks invloed op de productie-efficiëntie, maatconsistentie, materiaalgebruik en stroomafwaartse fleskwaliteit. Dankzij een configuratie met 96 holtes kunnen fabrikanten in elke injectiecyclus meerdere voorvormen produceren, terwijl een hotrunner-systeem met naaldkleppoort de afgifte van smelt aan individuele poorten helpt regelen. Voor fabrikanten die compatibele Nestal-spuitgietmachines en robotautomatisering met vijf stations gebruiken, kan het juiste matrijsontwerp een stabiele, herhaalbare productie ondersteunen. In dit artikel worden de werkingsprincipes van de mal uitgelegd, de belangrijkste materiaalkeuzes, technische voordelen, selectiecriteria, onderhoudsvereisten en praktische overwegingen voor het evalueren van een investering in een PET-voorvormmal met hoge holte.
PET-preforms zijn spuitgegoten componenten die vervolgens opnieuw worden verwarmd en door middel van rekblazen tot flessen of andere containers worden gevormd. Hun afmetingen, materiaalverdeling, halsgeometrie en oppervlakteconditie beïnvloeden de prestaties van de voltooide verpakking.
Een matrijs met 96 holtes bevat 96 individuele holteposities, waardoor een goed geconfigureerd spuitgietsysteem tot 96 voorvormen kan vormen in één volledige gietcyclus. Deze regeling is bijzonder geschikt voor fabrikanten die op zoek zijn naar substantiële productiecapaciteit zonder afhankelijk te zijn van talrijke afzonderlijke vormmachines.
De 29/25 nekspecificatie identificeert het beoogde ontwerp van de halsafwerking. Kopers moeten het precieze draadprofiel, de afdichtingsafmetingen, de compatibiliteit van de sluitingen en de relevante tekening van de halsafwerking bevestigen voordat ze bestellen. Deze details bepalen of de voltooide voorvorm past bij het beoogde dop- en flessenblaasproces.
Volgens de productinformatie van Daelong is deze matrijs ontworpen voor Nestal spuitgietmachines uitgerust met een robotsysteem met vijf stations. De werkelijke compatibiliteit moet worden bevestigd aan de hand van het machinemodel, de plaatafmetingen, de injectiecapaciteit en de automatiseringsconfiguratie van de koper.
Bij spuitgieten met hoge holtes is het gelijkmatig verdelen van gesmolten PET over alle holtes een grote technische uitdaging. Variaties in smelttemperatuur, druk, stromingsweerstand of poortprestaties kunnen verschillen veroorzaken in het gewicht, het uiterlijk en de maatnauwkeurigheid van de voorvorm.
Een hotrunner-systeem met naaldkleppoort maakt gebruik van een beweegbare kleppen om het openen en sluiten van de poort te regelen. Het systeem is ontworpen om het binnendringen van smelt in elke holte te beheren en kan helpen schonere poortgebieden en een consistentere vulling te produceren, mits correct ontworpen, onderhouden en gesynchroniseerd met het injectieproces.
Daelong specificeert voor dit model een hotrunner-systeem met kleppoort uit de PC-VG-serie. De uiteindelijke resultaten zijn afhankelijk van het algehele hotrunner-ontwerp, de toestand van de kleppen, de temperatuurregeling, de injectie-instellingen, de koelprestaties en de voorbereiding van PET-hars. Kopers moeten een matrijsproef en monsterevaluatie aanvragen om de prestaties onder hun werkelijke bedrijfsomstandigheden te verifiëren.
Materiaalkeuze is essentieel voor een PET-voorvormmatrijs met hoge holte, omdat individuele componenten verschillende combinaties van hitte, druk, wrijving en herhaalde mechanische beweging ervaren. Geschikt gereedschapsstaal en hotrunner-materialen helpen de maatvastheid, slijtvastheid en betrouwbare werking op de lange termijn te ondersteunen.
De volgende tabel vat de materialen en technische informatie samen die door Daelong voor deze mal zijn gepubliceerd.
| Onderdeel | Gespecificeerd materiaal | Gepubliceerde hardheid | Technisch doel |
|---|---|---|---|
| Holte en kern | Duitsland 2316 staal | HRC 42–45; precisieharding tot HRC 50–54 | Vormt de voorvormgeometrie en ondersteunt slijtvastheid |
| Nekring | Duitsland 2316 staal | HRC 45–50 | Vormt de nekafwerking en sluitingsinterface |
| Ventiel pen | Japan SKD51 staal | HRC 58–60 | Regelt het openen en sluiten van de poort |
| Hotrunner-mondstuk | Amerikaans berylliumkoper | HRC 37 | Ondersteunt de warmteoverdracht in de spuitmondconstructie |
| Spruitstuk plaat | H13 staal | HRC 35–38 | Ondersteunt de hotrunner-spruitstukstructuur |
| Basisplaat | P20 gereedschapsstaal | HRC 27–32 | Biedt structurele ondersteuning voor de matrijsconstructie |
Let op: De bovenstaande hardheidswaarden volgen de gepubliceerde specificaties van de productpagina. Kopers moeten de definitieve materiaalcertificaten, de staat van de warmtebehandeling, de componentspecificaties en de inspectiegegevens bevestigen in de goedgekeurde technische documentatie.
Daelong rapporteert ook bewerkingstoleranties van 0,003–0,005 mm, uitwisselbaarheid van componenten tot 90% en een concentriciteit van de wanddikte van de voorvorm van ±0,0075 mm bij L = 100 mm. Dit zijn belangrijke technische evaluatiepunten; hun meetmethoden, inspectielocaties en acceptatiecriteria moeten vóór productieacceptatie worden overeengekomen.
Het belangrijkste voordeel van een configuratie met 96 holtes is het vermogen om in elke cyclus veel voorvormen te vormen. In combinatie met een injectiemachine van de juiste grootte, uitgebalanceerde vulling, effectieve koeling en geautomatiseerde verwerking kan deze lay-out fabrikanten helpen de productie te verhogen en tegelijkertijd de productievloerruimte beter te benutten.
Het daadwerkelijke aantal acceptabele preforms dat per uur wordt geproduceerd, hangt echter af van de cyclustijd, de beschikbaarheid van de machine, de processtabiliteit, gepland onderhoud en het percentage afgekeurde onderdelen. Bij de productieplanning moet daarom gebruik worden gemaakt van geverifieerde proefgegevens en niet alleen van het aantal caviteiten.
Een consistent voorvormgewicht, nekafmetingen en wanddikte zijn essentieel voor het stroomafwaartse rekblaasgieten. Verschillen tussen holtes kunnen leiden tot een ongelijkmatige materiaalverdeling, een inconsistente flessterkte of een verhoogd afkeurpercentage.
Een goed ontworpen hotrunner, nauwkeurig vervaardigde matrijscomponenten en uitgebalanceerde koeling kunnen deze variaties helpen verminderen. Routinematige bemonstering en holte-identificatie zijn nuttig voor het opsporen van problemen voordat deze een grote productiebatch beïnvloeden.
Daelong identificeert een verwisselbare holtestructuur als een van de technische voordelen van de matrijs. Vervangbare componenten kunnen gericht onderhoud vereenvoudigen, omdat een versleten of beschadigd gedeelte kan worden onderhouden zonder dat de gehele matrijsconstructie hoeft te worden vervangen.
Kopers moeten de feitelijke reikwijdte van de uitwisselbaarheid, de beschikbaarheid van reserveonderdelen, de vervangingsprocedures en de vereisten voor dimensionele verificatie bevestigen. Deze gegevens helpen onderhoudsteams bij het inschatten van de stilstandtijd en bij het opstellen van de juiste reservevoorraad.
Voorvormproductie op hoge snelheid is afhankelijk van meer dan alleen injectieprestaties. Robotbehandelings-, koelings-, transport-, inspectie- en stroomafwaartse blaasapparatuur moeten samenwerken. Compatibiliteit met het beoogde automatiseringssysteem helpt handmatige handelingen te verminderen en ondersteunt een meer voorspelbare productieworkflow.
De 29/25 halsafwerking en de indeling met 96 holtes maken dit type matrijs relevant voor verpakkingsactiviteiten waarbij aanzienlijke hoeveelheden PET-voorvormen nodig zijn. De geschiktheid van de voltooide fles hangt af van het halsontwerp, het gewicht van de voorvorm, de harskwaliteit, de flesgeometrie en de beoogde vulomstandigheden.
Niet elke 29/25 halsafwerking is uitwisselbaar met elke flessendop of vullijn. Fabrikanten moeten sluitingstekeningen, manipulatiebestendige kenmerken, afdichtingsvereisten en toepasselijke verpakkingsnormen verifiëren voordat ze een matrijsontwerp maken.
Het selecteren van een matrijs met hoge holte vereist een beoordeling van het volledige productiesysteem in plaats van alleen een vergelijking van het aantal holtes of de aankoopprijzen. Een technisch geschikte mal moet passen bij de machine, het hars, het flesontwerp, het productiedoel en de onderhoudsmiddelen die in de fabriek beschikbaar zijn.
Voor aanvullende productdetails kunt u Daelong's PET-voorvormmal met 96 holtes, 29/25 hals en naaldkleppoort en het bredere assortiment PET-voorvormoplossingen bekijken.
Zelfs een nauwkeurig ontworpen matrijs heeft regelmatig onderhoud nodig om consistente prestaties te behouden. In een systeem met 96 holtes kan een klein probleem dat verschillende holtes aantast, een aanzienlijk aantal defecte onderdelen genereren als het onopgemerkt blijft.
Preventief onderhoud kan onverwachte uitvaltijd verminderen en vervanging van componenten voorspelbaarder maken. Het juiste onderhoudsinterval moet gebaseerd zijn op de productieomstandigheden, de harskwaliteit, de bedrijfsuren, de inspectieresultaten en de aanbevelingen van de fabrikant.
Een PET-voorvormmatrijs met 96 holtes bevat 96 vormholtes en kan tot 96 voorvormen per volledige injectiecyclus produceren als alle holtes correct werken. De werkelijke productieoutput is afhankelijk van de cyclustijd, de machineprestaties en de productacceptatiegraad.
De aanduiding 29/25 identificeert de beoogde configuratie van de halsafwerking. De exacte afmetingen en sluitingsinterface moeten worden bevestigd met behulp van de goedgekeurde technische tekening om compatibiliteit met het geselecteerde dop- en flesontwerp te garanderen.
Een naaldklepsysteem regelt de binnenkomst van de smelt via beweegbare kleppennen. Met de juiste ontwerp- en procesinstellingen kan het de consistentie van de poort verbeteren, gecontroleerd vullen ondersteunen en bepaalde poortgerelateerde defecten bij spuitgieten met grote volumes verminderen.
Daelong specificeert compatibiliteit met Nestal-spuitgietmachines die zijn uitgerust met een robotsysteem met vijf stations. Het precieze machinemodel en de interfacevereisten moeten worden bevestigd voordat u bestelt, inclusief klemkracht, injectiecapaciteit, plaatafmetingen en automatiseringsdetails.
Gepubliceerde specificaties omvatten Duitsland 2316-staal voor de holte, kern en nekring; Japan SKD51 staal voor de kleppen; berylliumkoper voor het hotrunner-mondstuk; H13 staal voor de spruitstukplaat; en P20 gereedschapsstaal voor de basisplaat. De uiteindelijke materiaal- en hardheidseisen moeten worden bevestigd in de aankoopspecificatie.
Fabrikanten moeten evenwichtige hotrunner-temperaturen, geschikte injectieparameters, effectieve koeling en schone vormoppervlakken handhaven. Regelmatige bemonstering per holte en preventief onderhoud helpen bij het identificeren van afwijkingen voordat deze wijdverspreide uitval veroorzaken.
Geef de tekening van de halsafwerking, het gewicht en de afmetingen van de voorvorm, de beoogde toepassing van de fles, het model van de injectiemachine, het productiedoel, de harsspecificaties, de automatiseringsvereisten en het gewenste leveringsschema. Deze details helpen de fabrikant de compatibiliteit te beoordelen en een nauwkeuriger voorstel voor te bereiden.
Een PET-voorvormmatrijs met 96 holtes en een naaldklepsysteem kan een waardevolle investering zijn voor verpakkingsfabrikanten die op zoek zijn naar een hoge productiecapaciteit, herhaalbare voorvormkwaliteit en compatibiliteit met geautomatiseerde spuitgietbewerkingen. De waarde op lange termijn hangt af van precisietechniek, geschikte materialen, evenwichtige vulling en koeling, betrouwbare machine-integratie en gedisciplineerd onderhoud.
Daelong combineert zijn ervaring in de productie van spuitgietmatrijzen met een productontwerp bedoeld voor de productie van PET-voorvormen in grote volumes. Voordat ze een aankoopbeslissing nemen, moeten fabrikanten de technische tekeningen evalueren, de compatibiliteit van de machines bevestigen en duidelijke acceptatiecriteria vaststellen voor matrijsproeven en uiteindelijke levering.
Op zoek naar een betrouwbare PET-voorvormoplossing voor uw productielijn? Neem contact op met Daelongom uw 29/25 nekspecificaties, preformontwerp, machineconfiguratie en uitvoervereisten te bespreken. Bezoek de productpagina of neem contact met ons op voor technische details en een offerte op maat van uw productiebehoeften.


